粉体行业在线展览
粉体行业在线展览

SJ-500

直接联系
苏州世纪行工业科技有限公司


苏州
1万元以下
SJ-500
5139
火花探测器(火花探测熄灭系统)是面向粉尘涉爆工况的主动式安全防护设备,主要安装在除尘管道、气力输送管道之上,用于实时捕捉管道内部流动的火花、红热高温颗粒,在火源进入除尘器之前完成识别、报警与处置,降低管道起火、除尘器燃爆事故发生概率。在木工家具、饲料粮食、塑料加工、锂电粉体、金属打磨等行业生产过程中,打磨、粉碎、物料撞击摩擦极易产生火花,随含尘气流进入除尘系统,一旦接触堆积可燃粉尘,就会触发火灾乃至爆炸事故。火花探测器作为源头防控装备,和隔爆阀、无焰泄放、泄爆片等防爆设备配合使用,构建完整粉尘防爆防护体系,满足国内粉尘防爆相关规范要求,助力企业完成安全检查验收。
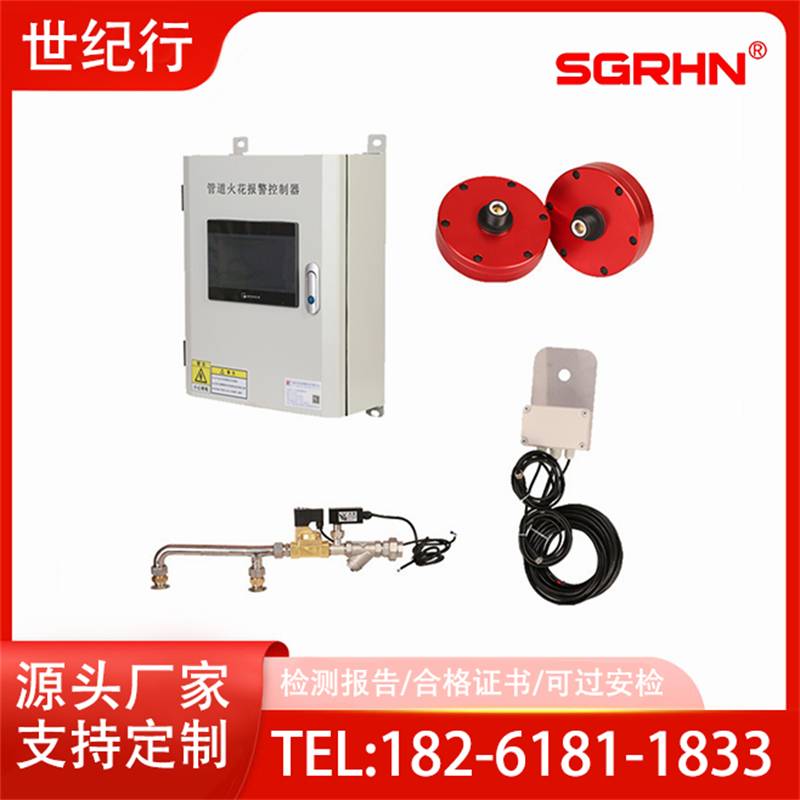
整套火花探测熄灭系统主要由探测探头、主控控制柜、声光报警模块、熄灭执行装置、联动输出模块五大核心部件组成。市场主流机型采用红外紫外双光谱探测技术,对比单红外探测,抗干扰能力更强,误报率更低,适配高粉尘复杂车间环境。
工作流程分为四个阶段。**阶段信号采集,管道内火花、炽热颗粒产生特殊红外、紫外光辐射信号,探头内部光电感光元件接收光信号,完成光电转换;第二阶段信号传输,电信号传输至主控控制柜;第三阶段智能甄别,控制柜内置算法过滤环境光、电焊弧光、管道余热等干扰信号,区分干扰源与真实危险火花;第四阶段联动处置,确认火花信号后毫秒级触发现场声光报警,同步启动高压水雾熄灭装置,还可联动除尘风机停机、关闭隔爆阀等操作,阻断火源向后端扩散,整套响应流程可控制在几十毫秒以内,匹配除尘管道高速气流工况。
探头多采用不锈钢、航空铝防爆外壳,防护等级 IP66‑IP67,适配粉尘 20、21、22 危险区域,部分型号配置镜头自动吹扫机构,利用压缩空气清理镜头表面积尘,减少粉尘遮挡造成探测失灵,降低日常维护工作量。系统自带故障自检与事件记录功能,探头故障、气源水压异常可主动报警,火花触发时间、报警记录全部存储,支持数据导出,方便企业安全溯源与安监查验。
1. 毫秒级高速探测,捕捉微小火花。可识别直径 1 毫米以内高温炽热颗粒,不等火源抵达除尘器就完成拦截,做到源头防控,区别于泄爆、隔爆这类事后兜底防护手段。 2. 智能抗干扰,降低误报警。双光谱算法过滤车间各类光源干扰,不会因为电焊光线、设备余热频繁误触发喷淋停机,保障工厂正常生产节奏。 3. 多模式联动,适配不同生产工艺。可自由设置仅报警、报警加水喷淋、喷淋 + 设备联锁停机多种模式,可对接厂区 DCS 系统、除尘在线监控平台,实现信号集中上传管理。 4. 模块化拓展,适配各类管道工况。单台控制柜可管理多条除尘管道,支持 DN150‑DN800 不同管径,探头安装于管道外壁,不侵入管道内部,不干扰物料输送气流,改造旧除尘管线无需大规模切割管道,施工便捷。 5. 合规适配粉尘防爆标准,助力企业安全验收,规避停产整改风险。
火花探测器广泛用于木工家具板材、饲料粮食加工、塑料回收破碎、锂电粉体制备、铝镁金属抛光、纺织纤维、化工粉体等涉粉尘行业。优先安装点位为砂光机、粉碎机、抛光机出口后的直管段、支管汇入主管位置、除尘器入口前端直管段。安装时避开管道弯头、变径、法兰位置,熄灭喷淋装置布置在探头下游 1‑3 米位置,保证水雾可以完全覆盖气流截面,将火花彻底熄灭。
浙江嘉善某木材加工企业,主营板材加工,车间有多台砂光设备,配套集中除尘系统。此前企业只配置除尘器泄爆防护,忽视管道源头火花防控,一次设备超负荷生产,砂光锯片磨损摩擦产生火花顺着除尘管道进入除尘器料仓,引发料仓起火,所幸现场人员发现及时,没有造成人员伤亡,但设备停产维修带来不小经济损失。
事故之后该企业对全部砂光除尘主管、分支管道成套部署火花探测熄灭系统,选用双光谱防爆探头,砂光机出口直管段成对布置探测探头,下游配置高压水雾熄灭装置,系统设置报警 + 喷淋模式,重大火花信号联动除尘风机停机。设备投入运行之后,系统后台记录显示,生产高峰期每条管道每日会捕捉十几次至二十余次摩擦火花,全部在管道内部喷淋熄灭,火花没有进入后端除尘器。设备运行一年多时间,除尘系统未再发生火情,顺利通过当地安全生产检查,既保障生产连续性,也规避火灾爆炸重大风险,为同类型木业工厂提供参考范本。
企业选型火花探测器,不能只看探测距离,重点关注探测光谱类型、防爆资质证书、抗干扰算法、吹扫机构、联动接口、售后服务能力。优先选择红外紫外双光谱成套系统,不要单独采购探头拼凑,成套系统信号匹配度更高。日常运维需要定期检查吹扫气源压力、喷淋水压,清理探头镜头积尘,定期做火花模拟测试,确认整套报警、喷淋、联动功能正常,避免设备处于失效状态却无法察觉。同时要明确,火花探测器属于主动预防设备,不能替代泄爆片、隔爆阀等防爆配件,粉尘防爆需要多类设备协同防护,构建完整安全体系。