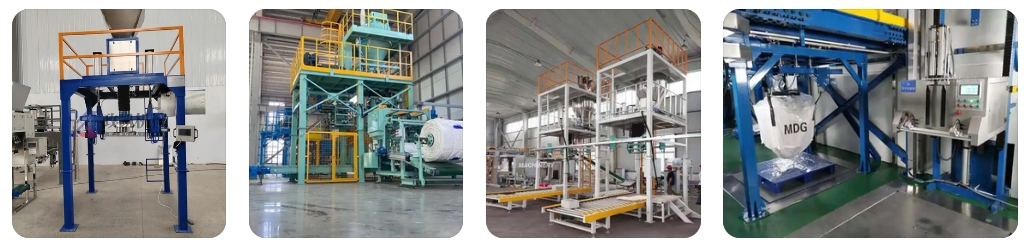
超细粉因颗粒细、质量轻,包装过程中粉尘飞扬率超 25%,不仅污染车间环境(粉尘浓度超 50mg/m³,远超 OSHA 10mg/m³ 标准),还导致操作人员尘肺病风险升高,同时造成原料浪费(年浪费超 100 吨)。广州恒尔的新能源行业全自动脱气大袋粉末包装机,通过 “全封闭脱气 + 多级除尘” 技术,将粉尘飞扬率控制在 0.5% 以下,为超细粉加工企业打造洁净生产环境。
一、超细粉粉尘飞扬的危害与原因
健康与安全风险:粉尘被吸入肺部易引发尘肺病,某超细粉企业曾因粉尘超标被罚款 200 万元;
原料浪费严重:25% 飞扬粉尘无法回收,年损失超百万元,且污染其他物料导致交叉污染;
设备磨损加剧:粉尘侵入设备传动部件,导致轴承寿命缩短 50%,维修成本上升。
二、恒尔粉尘控制方案与操作流程
核心防尘技术
全封闭作业腔:从送料、脱气到封口全程在密闭腔体内进行,腔体内负压 - 0.02MPa,避免粉尘外溢;
四级除尘系统:① 送料口旋风除尘(捕集 50% 大颗粒粉尘)→ ② 腔体内滤筒除尘(捕集 45% 细粉)→ ③ 封口处静电除尘(捕集 4.5% 超细粉)→ ④ 尾气活性炭吸附(捕集 0.5% 纳米级粉尘),总回收率≥99.5%。
防尘操作流程
Step 1:防尘准备:启动除尘系统与负压装置,确保腔体内负压稳定在 - 0.02MPa;
Step 2:无尘包装:① 机械臂自动套袋(避免人工接触产生粉尘)→ ② 低速送料(速度≤0.5m/s)+ 实时除尘→ ③ 脱气后快速封口,减少粉尘逃逸时间;
Step 3:粉尘回收:除尘系统收集的粉尘自动回输至原料仓,实现资源再利用。
某超细陶瓷粉企业使用后,车间粉尘浓度从 58mg/m³ 降至 2.3mg/m³,原料回收率提升 24.5%,年节省原料成本 80 万元。
三、恒尔防尘方案的行业价值
健康合规:满足 OSHA、GBZ 2.1-2019 等粉尘限值标准,降低企业安全风险;
成本优化:粉尘回收利用率≥99.8%,年减少原料浪费超百万元;
设备保护:减少粉尘对设备的磨损,延长核心部件寿命 3 年以上。
 1533
 0
- 1四方仪器氧分析仪 Gasboard-3053
- 2X16E 中文样本
- 3四方仪器 煤气分析仪(在线型)Gasboard-3100
- 4可靠的数据中心冷却测量解决方案
- 5安东帕Brabender标准面粉粘度计Amylograph-E产品册
- 6C403M氧气/水蒸气透过率测试系统 多功能透氧透湿仪 产品资料
- 7C401H氧气/水蒸气透过率测试系统 透氧透湿一体机 产品资料
- 8四方仪器天然气热值分析仪 Gasboard-3520
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用
- 日本LUCEO LSM-9002S全自动光学应变测试仪 材料力学精密检测设备
- 奥法美嘉复杂制剂应用专题 | 高压微射流均质次数对脂肪乳注射液粒径分布及稳定性的影响研究
- SUZUMO铃茂全自动饭团机 省人工SSN-JLX
- SEM SELN-131BM高精度电子水平仪性能优势及行业应用
- 从“作用”到“场域”:粉碎技术的范式演进与柯立微能量场理论的构建
- 大明化学氧化铝粉在低温烧结制粉中的应用
- Development, Characterization, and Molecular Dynamics Simulation of Andrographolide Nanosuspensions Utilizing Hummer Acoustic Resonance Technology
- 苏州碳丰科技首席科学家程金生老师以本公司名义在国际上发表关于石墨烯纤维的论文《石墨烯纤维纳米复合材料的合成及氨基酸检测的分析应用》: