25 kHz高频超声精密抛光系统
——日本MINITOR Minimo P30 POLYTOR超声波研磨机技术深度解析
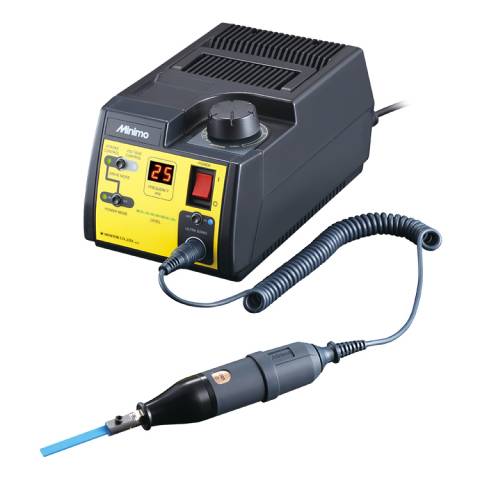
图1 MINIMO POLYTOR超声波研磨系统(P30电源箱 + US21手持研磨头)
品牌:MINITOR (日本)
产品:POLYTOR超声波精加工系统(P30电源箱 + US21手持研磨头)
振动频率:约25 kHz | 最大振幅:45 μm | 最大输出:27 W
一、产品概述
在模具制造、精密零件加工及光学电子领域,传统旋转式打磨工具难以触及窄槽、深筋、尖角和复杂曲面等区域,且容易产生旋转圈纹和过抛问题。日本MINITOR公司推出的Minimo POLYTOR超声波研磨系统,以每秒约25,000次的高频微振动替代旋转运动,配合专用研磨工具,可对各类复杂形状工件实现高效、精密的无纹抛光。
POLYTOR系统由P30高性能电源箱和US21超声波手持研磨头两部分组成。P30电源箱采用全球宽电压设计(AC100–240 V),提供STROKE CONTROL(振幅控制)、VOLTAGE CONTROL(电压控制)及STROKE CONTROL + POWER MODE(振幅控制+强力模式)三种驱动模式,可根据加工需求灵活切换。US21手持研磨头采用左右振动方式,最大振幅达45 μm,外形纤细,适合长时间握持操作。
该系统广泛应用于塑料模、压铸模、冲压模等各类模具的放电加工面研磨、精密去毛刺、窄槽清角以及珠宝、牙科、医疗器械等精密零件的镜面抛光,是模具省模作业和精密加工领域的标杆工具。
二、系统组成与技术参数
2.1 系统组成
POLYTOR超声波研磨系统为分体式设计,由电源控制单元和手持执行单元两部分构成,二者通过螺旋电缆连接。系统结构简单、携带方便,既可固定工位使用,也可移动作业。
表1 POLYTOR系统组成一览
组件 | 型号 | 功能说明 |
电源箱(Power Pack) | P30 | 超声波驱动控制,提供三种驱动模式,LED数字显示频率 |
手持研磨头(Handpiece) | US21 | 左右振动式超声研磨执行端,最大振幅45 μm,适配各类专用工具 |
螺旋连接线(Coil Cord) | CC811(选件) | 电源箱与手持头之间的柔性连接,标配长度约2 m |
延长线(Extension Cord) | CB311(选件) | 全长3 m,用于扩大作业范围 |
电源输入线 | CA10(选件) | 电源箱供电线,需根据使用地区选配 |
2.2 P30电源箱技术参数
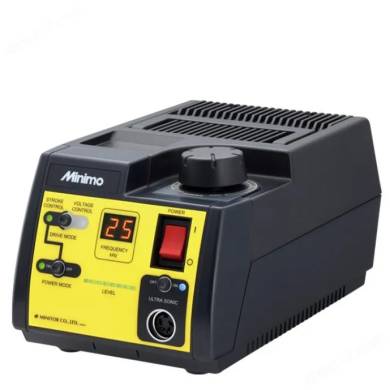
图2 P30高性能电源箱(正面操作面板)
表2 P30电源箱技术规格
项目 | 技术参数 | 说明 |
输入电压 | AC 100–240 V(50/60 Hz) | 全球宽电压自适应,单一型号覆盖所有地区 |
消耗功率 | 40 W(最大值) | 低功耗设计,适合长时间连续作业 |
输出功率 | 27 W(最大值) | STROKE CONTROL模式且POWER MODE开启时 |
输出电压 | 60 V(最大值) | STROKE CONTROL / VOLTAGE CONTROL模式下连续可调 |
驱动模式 | 3种 | STROKE CONTROL / VOLTAGE CONTROL / STROKE CONTROL+POWER MODE |
显示方式 | LED数字显示 | 实时显示振动频率(kHz),异常时自动报错 |
外形尺寸 | 144 × 218 × 116 mm(W×D×H) | 紧凑台式设计,占用工位面积小 |
重量 | 约1.3 kg | 轻量化,便于移动和携带 |
工作环境 | 0–40 ℃,20%–80% RH(无冷凝) | 适应常规车间环境 |
2.3 US21手持研磨头技术参数
图3 US21超声波手持研磨头(左右振动式)
表3 US21手持研磨头技术规格
项目 | 技术参数 | 说明 |
振动方式 | 左右振动式(Left/Right Mobile) | 工具沿轴向左右微振动,非旋转运动 |
振动频率 | 约25 kHz(25,000次/秒) | 高频微振动,加工表面无旋转圈纹 |
最大振幅 | 45 μm | 振幅量可通过电源箱连续调节 |
全长 | 133.5 mm | 笔式造型,适合精细操作 |
外径 | 30.4 mm | 纤细握柄,长时间操作不易疲劳 |
工具夹持 | 专用螺纹接口 | 适配MINITOR全系列Centen Tool®专用研磨工具 |
连接方式 | 螺旋电缆快插接口 | 与P30电源箱即插即用 |
三、三种驱动模式详解
P30电源箱的核心创新在于提供三种可切换的驱动模式,使用户能够根据不同的加工材料、工具类型和精度要求,选择最优的振动输出策略。这一设计极大地拓展了系统的适用范围,从粗磨去除到镜面抛光均可一机完成。
表4 三种驱动模式对比与适用场景
驱动模式 | 输出特性 | 最大输出 | 适用场景 |
STROKE CONTROL(振幅控制) | 标准频率与振幅,振幅稳定可控 | 18 W | 常规模具研磨、放电纹去除、中细抛光 |
VOLTAGE CONTROL(电压控制) | 较低频率与振幅,输出更柔和 | 18 W | 精细抛光、薄壁零件、易变形工件、镜面收尾 |
STROKE CONTROL + POWER MODE(振幅控制+强力模式) | 标准频率下提升功率输出,振幅更强 | 27 W | 硬质材料粗磨、深槽高效去除、大面积快速研磨 |
模式切换建议:粗磨阶段使用POWER MODE提升效率,中磨阶段切换至标准STROKE CONTROL保证稳定性,精抛和镜面阶段使用VOLTAGE CONTROL实现柔和收尾,避免过抛和圈纹。
四、核心技术优势
4.1 高频无纹抛光,告别旋转圈纹
传统旋转打磨头依靠圆周运动切削,在窄槽和曲面处不可避免地留下同心圆纹路,后续需多道工序消除。POLYTOR采用约25 kHz的左右微振动,工具沿轴向高频往复运动,加工表面均匀无方向性纹路,一道工序即可获得细腻均匀的抛光面,大幅减少后续手工抛光工时。
4.2 窄槽深筋无障碍加工
US21手持研磨头外径仅30.4 mm,配合细长型专用工具,可深入宽度仅0.5 mm的窄槽、深筋和尖角区域进行加工。这是旋转式打磨工具无法企及的领域,尤其适用于精密塑料模的骨位、镶件槽和排气槽等难加工区域的清角抛光。
4.3 智能振幅控制,防止过抛
STROKE CONTROL模式下,系统实时监测并稳定振幅输出,当工具对工件施加压力时,控制系统自动调节功率以维持设定振幅,避免因压力变化导致的切削不均和过抛问题。这一特性使新手也能快速掌握高精度抛光作业,降低对操作人员经验的依赖。
4.4 全球宽电压,一机通用
P30电源箱采用AC100–240 V宽电压输入设计,50/60 Hz自适应,单一型号即可在全球任何国家和地区使用。相比上一代产品(P121/P111/P101需按输入电压分型号),P30统一为单一型号,极大地方便了跨国企业的采购、调拨和备件管理。同时输出功率提升至27 W,研磨效率较上一代显著提高。
4.5 长寿命压电陶瓷,振幅稳定
US21手持研磨头采用高品质压电陶瓷振动元件,振幅稳定性控制在±2 μm以内,确保长时间连续作业下加工质量的一致性。压电陶瓷驱动方式无旋转部件、无碳刷磨损,维护成本低,使用寿命长。
4.6 低噪低振,操作舒适
25 kHz的振动频率处于人耳听觉上限附近,运行噪音低;手持头采用人体工学设计,重量轻、握柄细,配合螺旋电缆的减重设计,长时间操作手部疲劳感低。系统运行时振动主要集中在工具尖端,手柄传递振动小,操作舒适度高。
五、典型应用领域
表5 典型应用领域与加工效果
应用领域 | 典型加工内容 | 推荐模式 | 加工效果 |
塑料模具 | 放电纹去除、窄槽清角、镜面抛光 | STROKE CONTROL / POWER MODE | 表面粗糙度从Ra3.2 μm降至Ra0.1 μm以下,无圈纹 |
压铸模具 | 模具型腔研磨、分流锥抛光、排气槽清理 | POWER MODE / STROKE CONTROL | 高效去除放电硬化层,脱模阻力降低 |
冲压模具 | 刃口去毛刺、导板抛光、窄缝清理 | VOLTAGE CONTROL / STROKE CONTROL | 刃口保持锋利,无倒角过抛 |
珠宝加工 | 贵金属雕刻、花纹精细抛光、内腔打磨 | VOLTAGE CONTROL | 精细纹路清晰,镜面光泽均匀 |
牙科/医疗 | 义齿抛光、医疗器械内腔研磨、植入物精修 | VOLTAGE CONTROL / STROKE CONTROL | 生物相容性表面,无残留纹路 |
精密零件 | 异形件去毛刺、微孔倒角、狭缝抛光 | STROKE CONTROL / VOLTAGE CONTROL | 精准去除毛刺,不损伤尺寸精度 |
光学/电子 | 光学元件模具抛光、连接器端子精修 | VOLTAGE CONTROL | 超光滑表面,无划痕和圈纹 |
六、与传统抛光方式对比
表6 POLYTOR超声波研磨 vs 传统抛光方式对比
对比项 | POLYTOR超声波研磨 | 旋转电磨 | 气动超声波 | 纯手工抛光 |
加工原理 | 25 kHz左右微振动 | 高速旋转切削 | 气动往复振动 | 手工往复摩擦 |
窄槽加工能力 | 优(0.5 mm窄槽) | 差(砂轮无法进入) | 良 | 一般(工具受限) |
表面纹路 | 无方向性,均匀细腻 | 有同心圆旋转纹 | 较均匀 | 取决于手法 |
加工效率 | 高(27 W输出) | 高 | 中 | 低 |
精度控制 | 优(振幅稳定可控) | 一般(易过抛) | 良 | 差(依赖经验) |
操作难度 | 低(新手易上手) | 中 | 中 | 高(需多年经验) |
噪音水平 | 低 | 高 | 中高 | 低 |
维护成本 | 低(无碳刷) | 中(碳刷/轴承) | 中(气动元件) | 低 |
适用场景 | 精密模具、窄槽、镜面 | 粗磨、大面积 | 中等精度研磨 | 最终镜面收尾 |
关键结论:POLYTOR超声波研磨在窄槽加工、无纹抛光和精度控制方面具有显著优势,尤其适合放电加工面的中细研磨和镜面收尾;与旋转电磨形成互补——粗磨和大面积去除用旋转电磨,精细区域和镜面抛用POLYTOR,可实现最高效的模具省模工艺流程。
七、使用注意事项
1. 工具选择与安装
必须使用MINITOR专用Centen Tool®系列研磨工具,不同形状和粒度的工具对应不同加工阶段。安装工具时使用专用扳手拧紧,确保工具与振动头紧密连接,否则会影响振幅传递并产生异常噪音。工具磨损后应及时更换,避免使用磨损过度的工具导致加工效率下降和表面质量恶化。
2. 研磨液配合
建议配合研磨液(金刚石研磨膏或油石研磨液)使用,研磨液可起到润滑、冷却和携带磨屑的作用,显著提升抛光效率和表面质量。干磨仅适用于轻微去除和微调,长时间干磨会导致工具快速磨损和工件表面烧伤。
3. 操作压力控制
超声波研磨依靠高频微振动切削,无需施加过大压力。过大的按压力反而会抑制工具振动、降低切削效率,并可能导致工具断裂。正确的操作是让工具自身重量轻触工件,依靠振动完成切削,STROKE CONTROL模式下系统会自动补偿压力变化对振幅的影响。
4. 模式切换流程
切换驱动模式时应先关闭输出(ULTRA SONIC开关置于OFF),再切换DRIVE MODE和POWER MODE开关,最后重新开启输出。严禁在输出开启状态下频繁切换模式,以免造成电源箱内部元件冲击。
5. 维护与保养
手持研磨头为精密压电陶瓷器件,严禁跌落和撞击。使用后用干净布擦拭手柄表面,工具接口处保持清洁。长期不使用时,应将工具取下,螺旋电缆自然盘放(避免锐角弯折),电源箱置于干燥通风处。定期检查电缆外皮是否破损,如有破损应及时更换以防漏电。
八、总结
日本MINITOR Minimo P30 POLYTOR超声波研磨系统,以约25 kHz高频微振动、45 μm最大振幅、三种可切换驱动模式和全球宽电压设计为核心优势,为模具制造、精密零件加工和光学电子领域提供了窄槽无障碍、表面无圈纹、操作低门槛的精密抛光解决方案。
P30电源箱的27 W最大输出和智能振幅控制,配合US21手持研磨头的纤细人体工学设计,使该系统在加工效率、表面质量和操作舒适度之间取得了优异平衡。无论是放电加工面的高效去除,还是复杂曲面的镜面收尾,POLYTOR都能提供稳定、可复现的加工效果,是现代精密制造车间不可或缺的超声波精加工工具。
 592
 0
- 1四方仪器氧分析仪 Gasboard-3053
- 2X16E 中文样本
- 3四方仪器 煤气分析仪(在线型)Gasboard-3100
- 4可靠的数据中心冷却测量解决方案
- 5安东帕Brabender标准面粉粘度计Amylograph-E产品册
- 6C403M氧气/水蒸气透过率测试系统 多功能透氧透湿仪 产品资料
- 7C401H氧气/水蒸气透过率测试系统 透氧透湿一体机 产品资料
- 8四方仪器天然气热值分析仪 Gasboard-3520
- nitto kohki AC0910空气压缩机性能简介
- 日本KAIJO 19001D超声波声压计工作原理与应用价值
- NDK NFX-1000A 高精度数字磁通计|精密磁元件出厂定级与稳定性检测设备
- 无限稀释条件下反气相色谱法对微晶纤维素的吸附热研究
- 环保型石灰消化器:除尘和污水那点事儿,一次说透
- 软质材料专用检测|RHEOTECH RTC-3002D高精度质构仪 科研品控通用
- 石灰消化器反应温度控制与消化率提升技巧
- 石灰消化器在电厂脱硫及废水处理中的应用
- 日本LUCEO LSM-9002S全自动光学应变测试仪 材料力学精密检测设备
- 奥法美嘉复杂制剂应用专题 | 高压微射流均质次数对脂肪乳注射液粒径分布及稳定性的影响研究
- SUZUMO铃茂全自动饭团机 省人工SSN-JLX
- SEM SELN-131BM高精度电子水平仪性能优势及行业应用
- 从“作用”到“场域”:粉碎技术的范式演进与柯立微能量场理论的构建
- 大明化学氧化铝粉在低温烧结制粉中的应用
- Development, Characterization, and Molecular Dynamics Simulation of Andrographolide Nanosuspensions Utilizing Hummer Acoustic Resonance Technology
- 苏州碳丰科技首席科学家程金生老师以本公司名义在国际上发表关于石墨烯纤维的论文《石墨烯纤维纳米复合材料的合成及氨基酸检测的分析应用》: